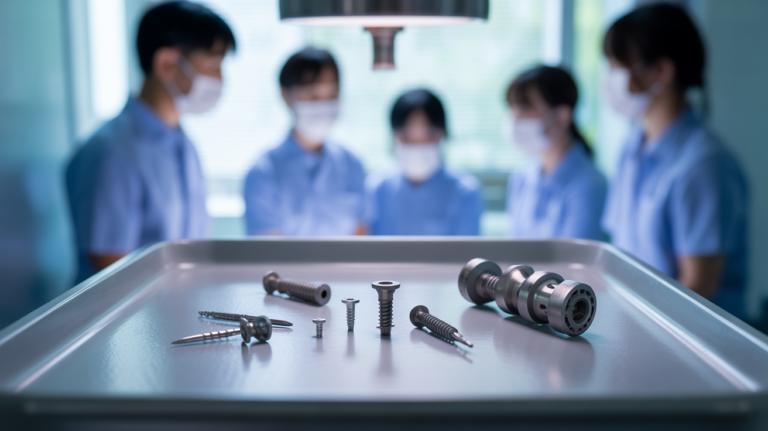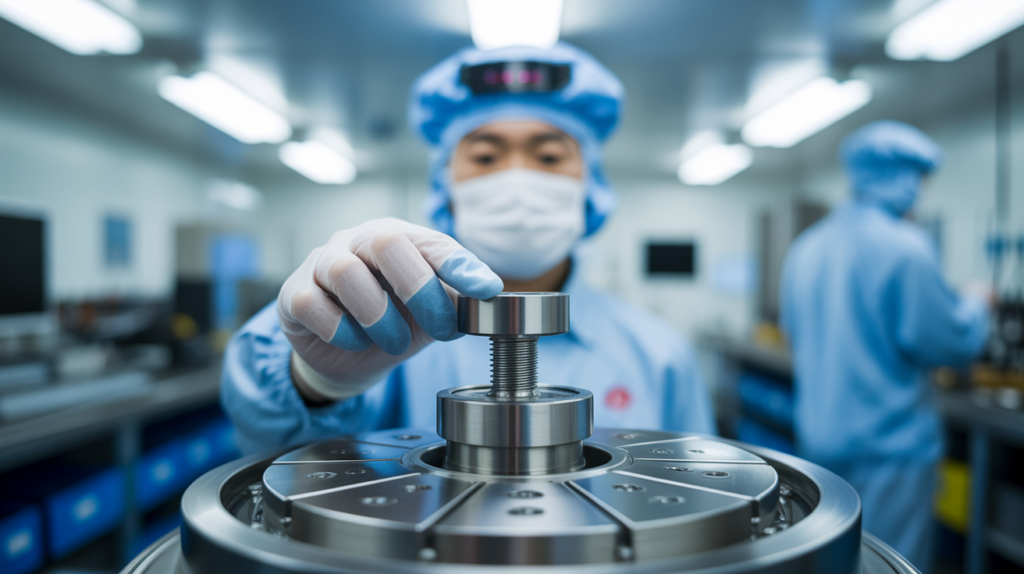
クリーンルームと真空チャンバに入るネジは、強度より先に「発塵しないか」「ガスを出さないか」で選びます。理由は単純で、たった一本のボルトが出す微粒子と気体が、ウェハの歩留まりと到達真空度を直接壊すからです。この記事は半導体製造装置の設計・保全・調達に関わる方に向けて、パーティクル対策、アウトガス、材質と表面処理、ベーキング、洗浄と搬入、そしてバーチャルリークまでを実務の順番で整理します。
【この記事のポイント】
一般の機械設計では「強度・緩み止め・コスト」で決まる締結部品が、半導体装置では評価軸が入れ替わります。見るべきは発塵とアウトガス、そして磁性の有無。ねじ山がこすれて出る金属粉、めっきの剥離片、ねじ穴の奥に閉じ込められた空気、樹脂や油から真空中で滲み出るガス。どれも「組み付けた後」に効いてくる厄介な相手です。ここで重要なのは、判断基準は装置メーカーや装置ユーザーの社内規格として定められている場合が多いという点。この記事の内容は一般論であり、最終的な採否は必ず適用先の仕様書とメーカー基準で確認してください。
今日のおさらい:要点3つ
- クリーン環境のネジは「強度が足りているか」ではなく「粉とガスを出さないか」で先に絞り込む。
- アウトガスの主犯は樹脂・潤滑剤・残留油分・吸着水分。材質だけ良くしても洗浄と梱包が甘ければ意味がない。
- ねじ穴の奥に残る空気(バーチャルリーク)は真空引きの時間を延ばす。逃がし穴付きボルトや通し穴の設計で先回りする。
この記事の結論
- 一言で言うと、半導体装置のネジ選定は「材質・表面処理・洗浄・梱包」の四点セットで初めて成立します。
- 最も重要なのは、部品単体のスペックではなく、洗浄から搬入までを誰がどう管理するかを決めておくこと。
- 失敗しないためには、適用先の装置メーカー基準(禁止材質、許容表面処理、洗浄レベル、梱包形態)を最初に確認することです。
クリーン度:粉はどこから出るのか
ねじ山の摺動が金属粉を生む
ねじは、おねじとめねじが面で接触しながら滑ることで締まります。この摺動が微小な削れを起こし、粉になる。特にステンレス同士は表面の酸化被膜が剥がれると金属面が圧着する「かじり(ゴーリング)」を起こしやすく、かじった瞬間に大量の粉が出ます。よくあるのが、増し締めや再組立を繰り返した箇所だけパーティクル計測値が上がるケースです。
対策は締め付け速度を落とす、座面とねじ部の平行を確保する、材質の硬さに差をつける、といった地味な積み重ねになります。潤滑剤を使う手もありますが、真空側では後述のアウトガス問題と表裏一体です。
めっき・表面処理は剥離とガスの両面で見る
亜鉛めっきやクロメート処理は、コスト面では優秀でも、クリーン用途では扱いが変わります。めっき層は打痕や締め付けで剥がれて片になり、処理工程で入り込んだ水素や処理液が後から抜けてくることもあるためです。装置メーカーによっては特定のめっきや塗装を明確に禁止していることがあります。
実は「無処理のステンレス」が最も無難な選択になる場面は多い。表面処理を足すほど、剥離とガスの発生源が増えるという考え方です。ただし耐食性や耐かじり性を処理で確保している設計もあるため、置き換えは単独判断せず設計元に確認してください。
切りくず・バリ・残留油分
意外に見落とされるのが、部品自体ではなく加工の残りです。ねじ切り時のバリ、タップ穴の底に残った切粉、切削油や防錆油の膜。これらは組み付けた瞬間はどこにも見えず、稼働の振動や真空引きで舞い上がります。特にタップ加工した穴は、洗浄したつもりでも奥に残りやすい。
現場では、ブロー・超音波洗浄・純水リンスといった工程を経て初めてクリーン用として扱う運用が一般的です。ケースによりますが、洗浄レベルは装置や工程(前工程か後工程か、大気側か真空側か)で要求が大きく変わります。
アウトガス:真空度を下げる正体と対策
樹脂・潤滑剤・吸着水分が三大要因
アウトガスとは、真空中で材料から気体が滲み出てくる現象です。到達真空度が上がらない、引き切るまでの時間が伸びる、といった形で表れます。発生源として代表的なのが、樹脂(ワッシャ・絶縁材・シール)、潤滑剤やグリス、そして表面に吸着した水分です。
正直なところ、最も量が多いのは水分であることが少なくありません。大気に触れていた時間が長いほど表面に水分が吸着し、真空引きの初期にじわじわ出てくる。だからこそ、部品の保管と搬入までの扱いが効いてきます。
樹脂を使う場合は、真空用途で実績のある材料(フッ素樹脂系、ポリイミド系など)を選び、可塑剤や充填材の少ないグレードを検討します。潤滑が必要なら真空用グリスや固体潤滑(二硫化モリブデン系など)を検討しますが、いずれも使用可否は装置側の規定が優先です。
ベーキングと耐熱の折り合い
ベーキングは、チャンバごと加熱して吸着水分やガスを先に追い出す工程です。効果は大きい一方、加熱温度に部品が耐えられるかという制約が生まれます。樹脂部品は軟化や変形、めっきは変色や剥離、緩み止め用の樹脂コーティングは機能を失うことがある。
つまり「ベーキングする装置かどうか」で選べる部品が変わります。ベーキング前提なら、緩み止めは樹脂ではなく金属系(座面形状、ワイヤリング、機械的ロック)に寄せる判断が出てきます。温度条件は装置仕様に従ってください。
材質:SUS316L、電解研磨、チタン、非磁性
真空・クリーン用途で広く使われるのがSUS316L(オーステナイト系ステンレスの低炭素タイプ)です。耐食性が高く、溶接部の劣化も抑えやすい。表面を電解研磨(電気化学的に表面を溶かして平滑化する処理)すると、表面積が減って吸着ガスが減り、洗浄性も上がるとされます。
軽量化や磁性回避が要るところではチタン合金が選択肢になります。磁場を扱う装置周辺では非磁性であることが必須条件になる場合があり、ここは注意が必要です。オーステナイト系ステンレスは元来ほぼ非磁性ですが、冷間加工で磁性を帯びることがあります。非磁性が要件なら、材質名だけで判断せず透磁率の管理を仕様に含めるのが安全です。
見落としやすい設計と、搬入までの管理
バーチャルリークと逃がし穴
止まり穴にボルトをねじ込むと、穴の底とねじ先端の間に空気が閉じ込められます。この空気がねじ山のすきまから少しずつ漏れ出し、あたかも真空漏れのように振る舞う。これがバーチャルリーク(見かけの漏れ)で、リークディテクタでは検出しにくいのに真空度が上がらないという、非常に厄介な症状を出します。
対策として、軸方向に穴を通した逃がし穴付きボルト(ベントホールボルト)を使う、めねじ側を貫通穴にする、といった方法があります。溶接部の閉空間、二重に重ねたワッシャ、袋状の隙間も同じ理由で嫌われます。設計段階で「密閉された小さな空間を作らない」を意識すると、後の切り分けが楽になります。
ねじインサート(ヘリサート等)の考え方
アルミ母材のねじ強度を補うコイル状インサートは有効な手段ですが、真空側では隙間が増える点を意識する必要があります。インサートと母材のねじ山の間、コイルの巻きの間に微小な空間ができ、洗浄液や空気が残りやすい。抜け止めのタング(折り取り片)が残ると異物にもなります。
使うなら、タング処理と洗浄手順をセットで決めること。装置によってはインサートの使用自体を制限している場合があるため、まず仕様確認からです。
洗浄・梱包・搬入をどう管理するか
洗浄した部品も、裸で持ち歩けばそこで台無しです。一般的な運用がダブルバッグ(内袋と外袋の二重包装)で、クリーンルームの前室で外袋を剥がし、内袋のままクリーン内へ持ち込む。人と物の動線でクラスをまたぐたびに一枚剥がすという考え方です。
袋の材質、シールの方法、識別ラベルの貼り方まで規定されていることがあります。ここは自己流にせず、納入先の受入基準に合わせるのが確実です。
よくある質問
Q1. クリーンルーム用のネジに規格はありますか
A1. ネジそのものの寸法はJISやISOの一般規格に従いますが、クリーン度やアウトガスの許容値は装置メーカーやユーザーの社内基準で定められるのが一般的です。まず適用先の仕様書を確認してください。
Q2. アウトガスが最も多い部品は何ですか
A2. 一般には樹脂部品、グリス・潤滑剤、そして表面に吸着した水分です。金属そのものより、付随する有機物と水分が支配的になりやすい。だから材質選定と同じくらい洗浄と保管が効きます。
Q3. めっきしたネジは真空で使えませんか
A3. 一律に不可ではありませんが、剥離片とガス放出のリスクがあり、禁止している装置基準も存在します。無処理のステンレスで代替できるかを先に検討し、必要なら設計元に確認するのが安全です。
Q4. かじり防止に潤滑剤を塗ってよいですか
A4. 大気側なら選択肢ですが、真空側は真空用グリスや固体潤滑に限定されるのが通常です。潤滑すると同じトルクでも軸力が上がるため、トルク管理をしている箇所は締付条件の見直しも必要になります。
Q5. ベーキング温度に部品が耐えられるか、どう判断しますか
A5. 部品の材質と表面処理の耐熱、樹脂系緩み止めの有無で判断します。ベーキング前提の装置では、樹脂に依存しない機械的な緩み止めへ寄せる設計が採られることがあります。温度条件は装置仕様が優先です。
Q6. バーチャルリークはどう見分けますか
A6. リークディテクタで外部からの漏れが検出できないのに、真空度が想定まで下がらず、排気時間が異常に長い場合に疑います。止まり穴のボルト、重ねワッシャ、閉じた溶接部が典型的な発生箇所です。
Q7. 非磁性が要件のとき、SUS304やSUS316なら安心ですか
A7. オーステナイト系はほぼ非磁性ですが、冷間加工や加工硬化で磁性を帯びることがあります。厳しい要件なら材質名だけで決めず、透磁率の測定・管理を仕様に含めることを検討してください。
Q8. 洗浄済み部品の保管期間に決まりはありますか
A8. ケースによりますが、包装状態や保管環境に応じて有効期限を定めている現場は多いです。時間が経つほど吸着水分やパーティクル付着のリスクが増えるため、納入先の受入基準に合わせるのが確実です。
まとめ
- 半導体装置のネジは、強度より先に発塵とアウトガスで絞り込む。評価軸が一般機械とは違います。
- 発塵源はねじ山の摺動、めっき剥離、切りくずと残留油分。アウトガス源は樹脂・潤滑剤・吸着水分です。
- 材質はSUS316Lや電解研磨、用途によりチタンや非磁性管理。ベーキング有無で選べる部品が変わります。
- 止まり穴やインサートの閉空間はバーチャルリークの温床。逃がし穴や貫通穴で先回りしてください。
まずは自社の装置で、真空側に入っている締結部品の材質・表面処理・洗浄仕様が図面に書かれているかを確認してみてください。書かれていない箇所ほど、担当者ごとに解釈が分かれています。そのうえで、装置メーカーや納入先の基準と突き合わせる。数値や可否の最終判断は、必ず適用先の規格・メーカー仕様・専門部署の判断を優先してください。
愛知・春日井市の専門商社|特殊ネジ・ボルト・ナット・金属加工のご相談
欲しいネジが見つからない。短納期で部品をそろえたい。
そんな時は、FPAサービス株式会社にご相談ください。
FPAサービス株式会社は、愛知県春日井市を拠点に、ネジ・ボルト・ナット・リベットなどの鋲螺類をはじめ、 金属加工品、樹脂部品、機械関係まで幅広く対応する専門商社です。 「規格品が見つからない」「小ロットで頼みたい」「図面がないけど相談したい」「急ぎで部品を調達したい」 という製造業・設計・購買担当者様のお困りごとに、全国ネットワークとスピード対応でお応えします。
ネジ・金属加工でこのようなお困りごとはありませんか?
- 特殊ネジ・規格外ネジ・廃番部品が見つからない
- ボルト・ナット・小ねじ・タッピング・リベットをまとめて調達したい
- 金属加工品や樹脂部品も一緒に相談できる会社を探している
- 短納期・小ロット・試作対応に強いネジ商社へ相談したい
- 図面がない状態でも、まずは現物や用途から相談したい
ネジ1本、部品1点のご相談でも構いません。 FPAサービスは、お客様の「困った」を「良かった」に変えるために、 できる方法を一緒に考え、最適な調達・加工・納品方法をご提案します。
断熱材・断熱カバー・保温カバーのご相談
配管・設備まわりの熱対策や保温対策でお困りではありませんか?
FPAサービス株式会社では、ネジ・金属加工品とは別に、 断熱材、断熱カバー、保温カバーなどのご相談にも対応しています。 配管・バルブ・フランジ・機械設備まわりの熱対策、作業環境の改善、 保温・保冷対策など、用途や現場条件に合わせた部材選定をサポートします。
断熱材・断熱カバーでこのようなお困りごとはありませんか?
- 配管・バルブ・フランジまわりの断熱カバーを相談したい
- 機械設備の熱対策や保温・保冷対策をしたい
- 現場のサイズや形状に合わせた断熱カバーを検討したい
- 既製品では合わない断熱材・断熱カバーについて相談したい
- 用途や使用環境に合う断熱材を選びたい
断熱材1点、断熱カバー1個からのご相談でも構いません。 現場の状況、使用場所、サイズ、温度条件などを確認しながら、 最適な断熱材・断熱カバーの調達方法をご提案します。
お急ぎの方はお電話ください。
TEL:090-3959-6182
MAIL:oshika@fpa-s.com