結論から言います。EV・電動化で締結部品に求められるものは、強度から「異種金属の組み合わせ管理」と「振動・異音対策」へ重心が移ります。理由は単純で、車体や機器がアルミ・マグネシウム・CFRPへ置き換わり、さらにエンジン音という最大のマスキング音が消えたからです。対象は電動化案件に関わる設計・保全・品質・調達購買の方。この記事では、材料が変わったときにネジまわりで何が起きるか、電食(異種金属接触腐食)と熱膨張差、締結点数の削減、アース経路としてのボルトまでを、実務の判断軸で整理します。
【この記事のポイント】
電動化で効いてくる論点は、(1)軽量材と鋼ボルトの異種金属接触、(2)熱膨張差による軸力変動、(3)静かになったことで表面化する振動・異音、(4)高電圧部の絶縁とシール、(5)大量締結の工数削減、(6)導電経路としてのボルトの接触抵抗、の6つに整理できます。
どれも「新しい技術」というより、これまで見過ごせた要因が見過ごせなくなった、という性質のものです。だからこそ、既存の設計思想をそのまま持ち込むと足をすくわれます。
なお本記事は一般的な考え方の整理であり、実際の採否は規格・メーカー仕様・専門業者の判断を優先してください。
今日のおさらい:要点3つ
- 異種金属の接触は「電位差・水分・面積比」の3点で見る。アルミ部材に鋼ボルトを直挿しすると、条件次第で腐食が進む。
- 熱膨張差は軸力の敵。アルミと鋼では熱で伸びる量が違い、温度サイクルで締付力が上下する。ワッシャーや座面設計で吸収する発想がいる。
- 静粛性は締結部の粗を暴く。エンジン音が消えた分、微小な緩みやガタが異音として耳に届く。
この記事の結論
- 一言で言うと、電動化とは「締結部品を、強度部品としてだけでなく、腐食・熱・振動・導電の部品として見直す作業」です。
- 最も重要なのは、材料の組み合わせを図面段階で決めきること。後工程での材質変更は、絶縁やシールの設計をまるごと巻き戻します。
- 失敗しないためには、締結点を減らす方向と、1点あたりの信頼性を上げる方向を同時に検討すること。片方だけでは工数もトラブルも減りません。
- 業界全体としては軽量化と高電圧化が同時に進むという流れがあり、締結部の要求も複合化しています。
軽量材が増えると、ネジまわりで何が起きるのか
異種金属接触腐食(電食)の基本
異なる金属が電気的につながり、そこに水分(電解質)が介在すると、電位の卑な側が優先的に腐食します。これが異種金属接触腐食、いわゆる電食です。アルミ部材に鋼やステンレスのボルトを使うと、アルミ側が犠牲になる側に回ります。
実は、面積比が効きます。小さな鋼ボルトに対して広いアルミ板、という組み合わせは、腐食が広く薄く分散するぶん進行が緩やかになりやすい。逆に、広いステンレス部材に小さなアルミ部品という構成は集中的に痛みます。設計時にどちらが「小さい卑な金属」になっているかを確認するだけで、判断の精度が上がります。
対策は、絶縁ワッシャーやスリーブで電気的に切る、表面処理(アルマイト、ダクロ系、亜鉛ニッケルなど)で電位差を緩和する、シール材で水分の侵入を断つ、の組み合わせです。ケースによりますが、屋外や洗浄水がかかる環境では、単独の対策では足りません。
熱膨張差と軸力の変動
アルミは鋼のおよそ2倍の線膨張係数を持ちます。マグネシウム合金も同様に大きい。つまり、温度が上がるとアルミ側が余分に伸び、締結部の軸力が変わります。冷えれば戻る、を繰り返すうちに座面が沈み、軸力が抜けていく。
よくあるのが、常温の締付試験では問題なく、実機の温度サイクル後に緩みが出るパターンです。皿バネや厚みのあるワッシャーで弾性域を稼ぐ、ボルトの掴み長さ(グリップ長)を長くとって弾性変形の余地を持たせる、といった対応が定石になります。
CFRPと樹脂の締結
CFRPは炭素繊維が導電性を持つため、アルミと組み合わせるとアルミ側が腐食します。この点は見落とされがちです。加えて、面圧に弱く座面が潰れやすいので、広い座金やカラー(インサート)で荷重を分散させる考え方が必要になります。樹脂部材も同様で、締めすぎればクリープで軸力が落ちます。
静かになった車体と、高電圧まわりの新しい要求
振動・異音は「マスキングが消えた」問題
正直なところ、締結部の微小な緩みやガタは以前からありました。ただエンジンの音と振動がそれを覆い隠していた。電動化でその覆いが取れ、キシミ音やビビリ音がそのまま乗員に届くようになっています。
対策の方向は2つ。共振点をずらす(部材の剛性やマス配置を変える)か、減衰を入れる(ゴムブッシュ、ダンパー、粘弾性材)かです。締結側では、緩み止め機構(ナイロンナット、フランジ付き、ロックワッシャー、嫌気性接着剤)を用途に応じて選びます。ただし「絶対に緩まない」締結は存在しません。点検周期とセットで考えるのが実務です。
高電圧部の絶縁とシール
高電圧が通る領域では、締結部が絶縁の弱点になり得ます。樹脂ネジや絶縁ワッシャー、絶縁カラーを用いて沿面距離・空間距離を確保する設計が求められます。あわせて、水やホコリが入らないシール性能も同時に成立させる必要があり、Oリングやガスケットの座面設計とネジ配置が密接に絡みます。
ここは安全に直結する領域です。使用可否や耐電圧の判断は、必ず規格とメーカー仕様、専門業者の判断を優先してください。
アース(導電経路)としてのボルト
一方で、ボルトに「電気を通す」役割を持たせる場面もあります。ボディアースや筐体接地の締結点です。この場合に効くのは接触抵抗で、塗装やアルマイトの絶縁皮膜が邪魔をします。皮膜を除去した導電座面を確保する、セレーション付きワッシャーで皮膜を破る、といった処置が使われます。
厄介なのは、電食対策で絶縁したい箇所と、接地のため導通させたい箇所が、同じ製品の中に同居することです。図面上で「ここは絶縁、ここは導通」と明示しておかないと、現場で取り違えます。
組立工数と締結点数の考え方
締結点を減らす発想
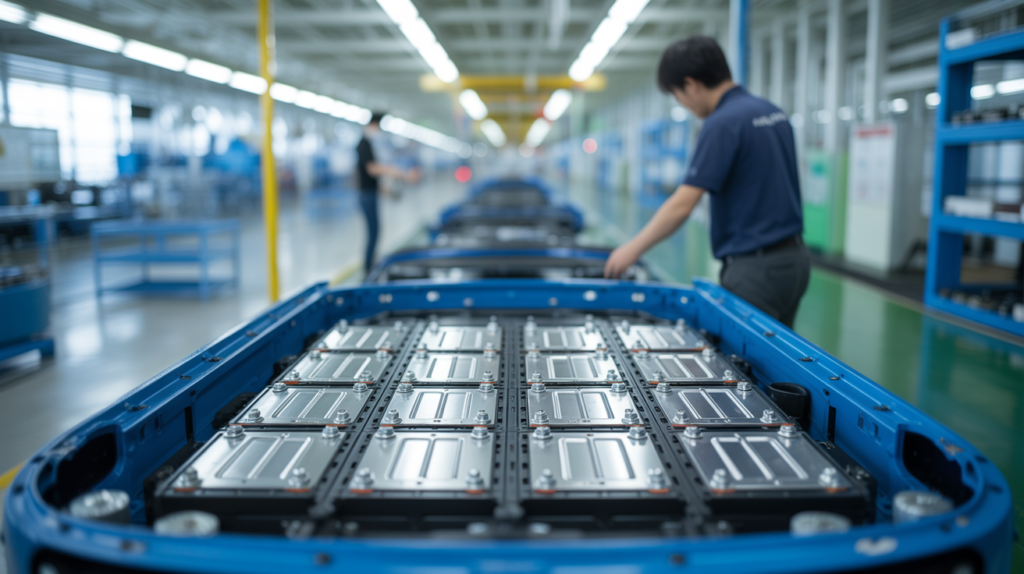
バッテリーパックのように締結点が多い部位では、1点あたりの作業時間がそのまま工数に跳ね返ります。点数を減らす、共通部品にまとめて工具の持ち替えをなくす、といった見直しが効きます。ただし減らした分、1点あたりの負担は増えるので、軸力管理はむしろ厳しくなります。
接着との併用という選択肢
構造用接着剤とボルトを併用し、接着で面剛性とシール性を、ボルトで初期固定と分解性を担う、という考え方があります。全体としてはこうした併用が増えるという流れがありますが、接着は面の清浄度や硬化条件に品質が左右されます。工程能力とセットで判断すべきところです。
保守・分解のしやすさ
電動化製品は高電圧部を含むため、分解作業そのものに安全手順が伴います。作業前の放電確認、絶縁工具の使用、資格や社内手順の順守が前提です。設計側も、点検頻度の高い箇所は工具アクセスを確保する、締結種類を絞る、といった配慮が結果的に安全性を高めます。
よくある質問
Q1. アルミ部材に使うボルトは、ステンレスと表面処理鋼のどちらが安全ですか?
A1. 一概には言えません。ステンレスは自身は錆びにくい一方、アルミとの電位差が大きく、アルミ側の腐食を促す側に回ります。湿潤環境では亜鉛ニッケルなど電位差の小さい表面処理鋼+シールのほうが有利なケースもあります。
Q2. 絶縁ワッシャーを入れれば電食は防げますか?
A2. 単独では不十分です。電気的な経路はワッシャーだけでなく、ボルト軸と穴の内壁、座面の縁など複数あります。スリーブで軸も絶縁し、水分の侵入をシールで断つ、という多重の対策が基本になります。
Q3. 熱膨張差による緩みは、締付トルクを上げれば解決しますか?
A3. 逆効果になることがあります。トルクを上げても座面が沈めば軸力は抜けますし、アルミ側のめねじが痛むリスクも上がります。皿バネの追加やグリップ長の確保など、弾性で吸収する設計が先です。
Q4. 電動化で異音が増えたと言われるのはなぜですか?
A4. 締結部の状態が悪化したというより、エンジン音というマスキング音が消えた影響が大きいと考えられます。これまで許容されていた微小なガタや共振が、そのまま聞こえるようになった、という構図です。
Q5. 樹脂ネジはどこまで使えますか?
A5. 絶縁が必要で荷重が小さい箇所には有効ですが、強度・耐熱・クリープの制約があります。温度が上がる環境や高い軸力が要る箇所では金属ボルト+絶縁部品の組み合わせが現実的です。判断はメーカー仕様に従ってください。
Q6. 締結点数を減らすと品質は落ちませんか?
A6. 点数を減らす場合、1点あたりの負担が増えるため、軸力管理と部品品質の要求は上がります。トルク管理から回転角法への変更、締付データの記録など、工程側の作り込みとセットで進めるのが安全です。
Q7. アース用ボルトの接触抵抗は何に気をつけますか?
A7. 塗装やアルマイトなどの絶縁皮膜、そして腐食生成物です。導電座面をマスキングで確保する、セレーションワッシャーで皮膜を破る、締結後に導通確認を行う、といった手順を工程に組み込みます。
Q8. 高電圧部の締結作業は誰でもできますか?
A8. できません。低圧電気取扱の特別教育など、法令と社内規程で定められた要件があります。放電確認や絶縁保護具の使用を含め、有資格者による手順の順守が前提です。自己判断での作業は避けてください。
まとめ
- 電動化では、締結部品を強度部品としてだけでなく、腐食・熱・振動・導電の部品として見直す必要がある。
- アルミ・マグネシウム・CFRPの採用が増えるほど、異種金属接触腐食と熱膨張差の管理が設計の主戦場になる。
- 静粛化によって振動・異音が表面化するため、共振対策と緩み止めの選定は点検周期とセットで考える。
- 高電圧部の絶縁と、アースとしての導通は同じ製品内に同居する。図面で明示し、取り違えを防ぐ。
まずは手元の図面で、アルミ部材と鋼ボルトが直接触れている箇所を数えてみてください。そこが電食と熱膨張の両方に効いてくる場所です。数が見えれば、絶縁で切るか、材質を寄せるか、シールで守るか、優先順位を決められます。
愛知・春日井市の専門商社|特殊ネジ・ボルト・ナット・金属加工のご相談
欲しいネジが見つからない。短納期で部品をそろえたい。
そんな時は、FPAサービス株式会社にご相談ください。
FPAサービス株式会社は、愛知県春日井市を拠点に、ネジ・ボルト・ナット・リベットなどの鋲螺類をはじめ、 金属加工品、樹脂部品、機械関係まで幅広く対応する専門商社です。 「規格品が見つからない」「小ロットで頼みたい」「図面がないけど相談したい」「急ぎで部品を調達したい」 という製造業・設計・購買担当者様のお困りごとに、全国ネットワークとスピード対応でお応えします。
ネジ・金属加工でこのようなお困りごとはありませんか?
- 特殊ネジ・規格外ネジ・廃番部品が見つからない
- ボルト・ナット・小ねじ・タッピング・リベットをまとめて調達したい
- 金属加工品や樹脂部品も一緒に相談できる会社を探している
- 短納期・小ロット・試作対応に強いネジ商社へ相談したい
- 図面がない状態でも、まずは現物や用途から相談したい
ネジ1本、部品1点のご相談でも構いません。 FPAサービスは、お客様の「困った」を「良かった」に変えるために、 できる方法を一緒に考え、最適な調達・加工・納品方法をご提案します。
断熱材・断熱カバー・保温カバーのご相談
配管・設備まわりの熱対策や保温対策でお困りではありませんか?
FPAサービス株式会社では、ネジ・金属加工品とは別に、 断熱材、断熱カバー、保温カバーなどのご相談にも対応しています。 配管・バルブ・フランジ・機械設備まわりの熱対策、作業環境の改善、 保温・保冷対策など、用途や現場条件に合わせた部材選定をサポートします。
断熱材・断熱カバーでこのようなお困りごとはありませんか?
- 配管・バルブ・フランジまわりの断熱カバーを相談したい
- 機械設備の熱対策や保温・保冷対策をしたい
- 現場のサイズや形状に合わせた断熱カバーを検討したい
- 既製品では合わない断熱材・断熱カバーについて相談したい
- 用途や使用環境に合う断熱材を選びたい
断熱材1点、断熱カバー1個からのご相談でも構いません。 現場の状況、使用場所、サイズ、温度条件などを確認しながら、 最適な断熱材・断熱カバーの調達方法をご提案します。
お急ぎの方はお電話ください。
TEL:090-3959-6182
MAIL:oshika@fpa-s.com